Vor zwei Jahren habe ich mir einen Satz Plätzchenausstecher gedruckt. Sterne, Tannenbäume, ein Rentier mit viel zu dünnen Beinen. Der Druck lief über Nacht, am nächsten Abend lag Teig auf dem Tisch, und es funktionierte: Die Formen schnitten saubere Kanten, das Rentier brach erst beim dritten Blech. Zwei Wochen später habe ich den ganzen Satz in den Restmüll geworfen – nicht, weil er kaputt war, sondern weil ich mir vorher die falsche Frage gestellt hatte.
Die falsche Frage lautet: „Ist PLA lebensmittelecht?“ Die richtige lautet: „Ist dieses gedruckte Teil, aus dieser Düse, mit dieser Oberfläche, für diese Art von Kontakt und diese Reinigung geeignet?“ Darauf gibt es eine differenzierte Antwort, und die ist deutlich interessanter als das Ja oder Nein, das in jedem zweiten Forenthread steht. Weil Plätzchenteig jetzt wieder auf vielen Küchentischen liegt und gedruckte Ausstecher, Keksstempel und Fondant-Formen zu den beliebtesten Modellen der Saison gehören, lohnt sich der genaue Blick.
„Lebensmittelecht“ ist keine Eigenschaft des Filaments
Rechtlich heißt das Thema in Europa nicht „lebensmittelecht“, sondern Lebensmittelkontaktmaterialien. Geregelt wird es von der Verordnung (EG) Nr. 1935/2004, der sogenannten Rahmenverordnung. Sie gilt für Materialien und Gegenstände, die dazu bestimmt sind, mit Lebensmitteln in Berührung zu kommen – vom Schneidbrett bis zum Geschirr. Ihr Artikel 3 verlangt, dass ein solcher Gegenstand keine Bestandteile in Mengen abgibt, die geeignet sind, die menschliche Gesundheit zu gefährden, und dass er Geschmack, Geruch und Zusammensetzung des Lebensmittels nicht unvertretbar verändert.
Für Kunststoffe wird das in der Verordnung (EU) Nr. 10/2011 konkret. Das Bundesinstitut für Risikobewertung fasst die Regelungen im Bereich der Lebensmittelkontaktmaterialien in Zahlen: Der Gesamtmigrationsgrenzwert liegt bei 10 Milligramm pro Quadratdezimeter Kontaktfläche. Wo für einen Einzelstoff kein eigener Wert festgelegt ist, gilt ein spezifischer Grenzwert von 60 Milligramm pro Kilogramm Lebensmittel. Hinter einer funktionellen Barriere dürfen nicht gelistete Stoffe höchstens 0,01 Milligramm pro Kilogramm durchlassen. Das sind messbare Werte – und genau das ist der Punkt: Konformität ist kein Etikett, sondern ein Nachweis, der sich auf ein fertiges Erzeugnis unter definierten Bedingungen bezieht.
Noch ein Detail, das für Privatleute entscheidend ist: Die Rahmenverordnung knüpft an das Inverkehrbringen an. Wer sich selbst einen Ausstecher druckt und damit in seiner eigenen Küche Plätzchen backt, bringt nichts in Verkehr – reiner Eigengebrauch fällt nicht darunter. Und hier muss ich gleich einem naheliegenden Trugschluss vorbeugen, dem ich selbst aufgesessen war: Inverkehrbringen heißt nicht „verkaufen“. Die Definition umfasst das Bereithalten für Verkaufszwecke und jede andere Form der Weitergabe, gleichgültig ob unentgeltlich oder nicht. Der Ausstecher, den du einer Kollegin in die Hand drückst, ist rechtlich betrachtet also sehr wohl in Verkehr gebracht. Dass in der Praxis niemand eine Tüte selbstgedruckter Sterne kontrolliert, ändert an der Systematik nichts – und erst recht nichts daran, was auf dem Teller landet.
Kein Filament trägt eine FDA-Zulassung – auch nicht das teure
Im Marketing taucht gern der Hinweis „FDA approved“ auf. Polymaker, selbst Filamenthersteller, schreibt dazu in seinem Wiki ziemlich unmissverständlich, dass kein auf dem Markt befindliches 3D-Druckmaterial eine FDA-Zertifizierung für Lebensmittelsicherheit trägt – und dass die FDA eine solche Zertifizierung speziell für 3D-Druckmaterialien derzeit gar nicht anbietet. Begründung: Zertifiziert wird nicht das Rohmaterial, sondern der fertige Gegenstand, und der entsteht erst in deinem Drucker.
Das ist die saubere Trennlinie, an der sich fast alle Diskussionen aufhängen. Ein Granulat kann für den Lebensmittelkontakt geeignet sein. Ein Filament kann eine Konformitätserklärung des Rohstofflieferanten im Rücken haben. Was daraus entsteht, ist trotzdem ein neuer Gegenstand – hergestellt in einem Prozess mit heißer Metalldüse, Förderrad, Bowdenzug, Bauplattenbeschichtung, Trennmittelresten und einer Oberfläche, die niemand im Labor geprüft hat. Die Zulassung des Rohstoffs wandert nicht automatisch in das gedruckte Teil.
Wichtig ist dabei die Einschränkung, die Polymaker selbst mitliefert: Die Aussage betrifft die FDA. Dass ein Rohstoff in anderen Regionen – zum Beispiel in der EU – die dortigen Anforderungen an Lebensmittelkontaktmaterialien erfüllen kann, ist davon unberührt. „Keine FDA-Zulassung“ heißt also nicht „nirgends geprüft“. Es heißt nur, dass keine Prüfung des Rohstoffs den Druckprozess mit abdeckt.
Das eigentliche Problem sitzt zwischen den Schichten
Ein FDM-Druck ist eine gestapelte Wurst aus Kunststoff. Zwischen den Bahnen bleiben Rillen, und die sind nicht kosmetisch, sondern Lebensraum. Eine Arbeitsgruppe um Hall und Król hat das 2021 in Frontiers in Microbiology untersucht und acht PLA-Varianten mit 0,2 Millimeter Schichthöhe bedruckt und besiedelt – mit Escherichia coli, Pseudomonas aeruginosa und Staphylococcus aureus. Das Ergebnis, das für Küchenteile zählt: Biofilme sammelten sich bevorzugt in den Rillen zwischen den Druckschichten und bildeten dort teilweise Brücken über die höheren Schichten hinweg. Die rauesten Materialien – Holz- und Carbonfaser-Füllungen – unterstützten das Biofilmwachstum fast immer am stärksten.
Zwei Nebenbefunde der Studie sind für den Alltag fast wichtiger. Erstens: Metallgefüllte Filamente schnitten unerwartet gut ab, messinggefülltes PLA bildete bei allen drei Bakterienarten am wenigsten Biofilm. Das ist allerdings ein Laborbefund zum Biofilm und kein Freibrief – gerade bei metallgefüllten Filamenten kommt die Frage der Metall- und Zusatzstoffmigration erst dazu, und die hat die Studie nicht untersucht. Zweitens: Die drei kommerziellen „antimikrobiellen“ PLA-Sorten im Vergleich waren nicht besser als Messing-, Bronze- oder Kupfer-Füllung; zwei von ihnen zeigten bei E. coli sogar mehr Biofilm als die meisten normalen Filamente, und die beste unter ihnen war nicht durchweg besser als gewöhnliches PLA. Wenn du also ein Filament mit antibakteriellem Versprechen im Warenkorb hast, weil es den Ausstecher sicher machen soll: Dafür gibt die Datenlage wenig her.
Und noch etwas, das in der Diskussion gern fehlt: Nicht nur Bakterien setzen sich in den Rillen fest. Prusa weist im Artikel zum lebensmittelechten FDM-Druck darauf hin, dass die Schichtlinien Spülmittel aufnehmen können, das später wieder an das Lebensmittel abgegeben wird. Der Reinigungsversuch wird damit selbst zum Eintragspfad. Zu Ausstechformen ist Prusa übrigens eindeutig: drucken ja, aber als etwas, das man nach einiger Nutzung wegwirft.
Die Düse: das Bauteil, über das kaum jemand nachdenkt
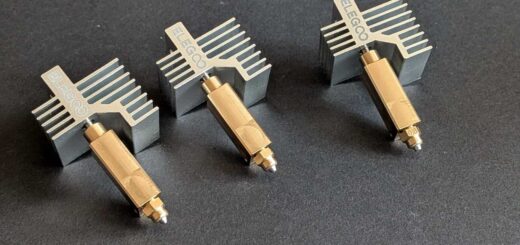
Standarddüsen sind aus Messing, und Messing ist eine Kupfer-Zink-Legierung, die für die Zerspanung häufig Blei enthält. Polymaker nennt genau das als Risiko: Über die Düse können kleine Mengen Blei auf die Oberfläche des Drucks gelangen. Prusa argumentiert über den Verschleiß – die Messingdüse gilt dort als nicht lebensmittelecht, weil sie abgetragen wird und der Abtrag im Druck landet. Die Empfehlung ist in beiden Fällen dieselbe Richtung: Wer mit Lebensmittelkontakt im Hinterkopf druckt, braucht eine Düse aus Edelstahl oder Titan.
Das ist der Punkt, an dem mein eigener Düsenschrank peinlich wurde. Ich habe gehärteten Stahl für abrasive Filamente, weil ich das nach dem Beitrag über Spezial-Filamente als Düsen-Killer so eingerichtet habe – aber gehärteter Stahl ist nicht dasselbe wie Edelstahl, und beim Thema Lebensmittel geht es nicht um Verschleißfestigkeit, sondern um die Legierung selbst. Auch der Blogbeitrag zur Wahl von Düsendurchmesser und Düsenmaterial behandelt Messing, gehärteten Stahl und beschichtete Kupferlegierungen, lässt Edelstahl aber aus. Das ist keine Lücke im Alltag, sondern nur in diesem einen Anwendungsfall – aber genau der ist es, der im Dezember relevant wird.
Pro-Tipp: Eine Edelstahldüse ist nicht teuer, sie leitet Wärme aber schlechter als Messing. Wenn du sie einsetzt, rechne wie bei gehärtetem Stahl mit etwa 5 bis 10 Grad mehr Drucktemperatur und einem Flow-Test, bevor das erste Teil für die Küche entsteht. Und drucke als erstes Teil nach dem Wechsel etwas Belangloses: Die ersten Gramm nach einem Düsenwechsel schleppen immer Reste des Vormaterials mit.
Spülmaschine: die Rechnung geht nicht auf
Hier wird es schön konkret, weil beide Seiten der Rechnung bekannt sind. PLA wird oberhalb seiner Glasübergangstemperatur weich, und die liegt laut All3DP bei 55 bis 60 Grad. PETG kommt auf 80 bis 85 Grad, ABS auf 100 bis 110 Grad. Dem gegenüber stehen die Temperaturen, mit denen Geschirrspüler tatsächlich arbeiten.
| Spülprogramm | Temperatur | PLA (55–60 °C) | PETG (80–85 °C) |
|---|---|---|---|
| Kurz | 40–45 °C | knapp darunter | unkritisch |
| Eco | 50 °C | am Limit | unkritisch |
| Standard | 55–65 °C | darüber | unkritisch |
| Intensiv | 70–75 °C | klar darüber | knapp darunter |
| Antibakteriell | ca. 80 °C | klar darüber | am Limit |
Programmtemperaturen nach der Coolblue-Übersicht, Glasübergangstemperaturen nach All3DP.
Die Übersicht der Spülprogramme nennt für Eco 50 Grad bei durchschnittlich 3,5 Stunden Laufzeit, für das Standardprogramm 55 bis 65 Grad, für Intensiv 70 bis 75 Grad und für ein Antibakteriell-Programm etwa 80 Grad. Damit ist PLA in der Spülmaschine außer im Kurzprogramm immer im Grenzbereich oder darüber – und das über Stunden, nicht Minuten. Bei PETG sieht es besser aus, aber das Hygieneprogramm liegt exakt auf der Glasübergangstemperatur.
Nun ist Verformung nicht gleich Gefahr. Ein leicht welliger Ausstecher ist ärgerlich, nicht giftig. Das Problem ist indirekt: Wer das Teil nicht heiß reinigen kann, muss es kalt reinigen – und kalt kommt man nicht in die Rillen. Genau an dieser Stelle schließt sich der Kreis zum Biofilm.
Was trotzdem funktioniert
Nach all dem klingt es, als wäre gedruckte Backausrüstung Unsinn. Ist sie nicht – sie hat nur ein engeres Einsatzfenster, als die Modelldatenbanken suggerieren. Sinnvoll finde ich vier Einsatzarten:
- Kurzer Kontakt mit trockenem, kaltem Teig. Ausstecher und Prägestempel berühren den Teig sekundenlang, nicht stundenlang. Das ist die harmloseste Kategorie – vorausgesetzt, das Teil geht danach nicht in den Ofen und wird nicht jahrelang weiterbenutzt.
- Werkzeuge ohne Lebensmittelkontakt. Teigschaber-Griffe, Ausrollhilfen mit Abstandsringen, Blechhalter, Rollenhalter für Backpapier, Schablonen über dem Puderzuckersieb. Hier stellt sich die Frage überhaupt nicht.
- Negativform statt Kontaktteil. Du druckst die Form und gießt daraus das eigentliche Werkzeug in einem geeigneten Material – klassisch Lebensmittelsilikon. Der Druck berührt das Lebensmittel dann nie.
- Bewusster Einwegartikel. Prusas Haltung zum Ausstecher ist genau das: benutzen, und nach einiger Zeit entsorgen. Ein Satz Ausstecher kostet in PLA ein paar Cent Material. Einmal pro Saison neu drucken ist kein Verlust, sondern der Normalfall.
Beschichtungen sind der Punkt, bei dem ich vorsichtig bleibe. Prusa erwähnt, dass es epoxidharzbasierte Beschichtungsmaterialien gibt, die als geeignet gelten – nennt aber kein konkretes Produkt. Eine Beschichtung verlagert die Frage: Statt „ist das Filament geeignet“ lautet sie dann „ist dieses Harz in dieser Mischung, nach dieser Aushärtezeit, lückenlos aufgetragen geeignet“. Für einen Keksstempel ist mir das zu viel Unsicherheit für zu wenig Gewinn.
Konstruieren, damit man es sauber bekommt
Wenn die Rillen das Problem sind, ist die Konstruktion der Hebel – deutlich mehr als die Materialwahl. Was in meinen Modellen inzwischen Standard ist: große Innenradien statt scharfer Ecken, weil sich in einer Innenecke Teig sammelt, der sich nicht herausbürsten lässt. Der Beitrag zu den Designregeln für den 3D-Druck empfiehlt dafür 1 bis 2 Millimeter Radius, dort allerdings aus Festigkeitsgründen. Für die Reinigung gilt dieselbe Zahl aus einem anderen Grund.
Dazu: Wände als Vielfaches der Extrusionsbreite planen, damit keine halben Bahnen und keine Spalten zwischen Perimeter und Füllung entstehen. Keine Hinterschnitte, in die man mit dem Finger nicht kommt. Keine Hohlkörper mit Zugang – ein Griff, in dessen Inneres Teigwasser läuft, ist nicht mehr zu retten. Und eine Vollmaterial-Konstruktion ist hier besser als eine sparsame: 100 Prozent Füllung kostet Material, verhindert aber, dass eine aufgeplatzte Wand ein unsichtbares Reservoir freilegt. Dünnere Schichten helfen zusätzlich, weil die Rillen flacher werden – bei einem Ausstecher mit 0,12 statt 0,2 Millimeter zu drucken dauert länger, ergibt aber eine deutlich glattere Flanke.
Wenn du die Ausstecher verkaufen willst, wird es ernst
Hier wird aus dem Basteln eine unternehmerische Tätigkeit – auf dem Weihnachtsmarkt genauso wie bei Etsy. Was dann gilt, ist feiner gestaffelt, als man denkt. Artikel 15 der Verordnung (EU) Nr. 10/2011 verlangt eine schriftliche Konformitätserklärung auf allen Vermarktungsstufen außer der Einzelhandelsstufe. Wer direkt an Endkunden verkauft, steht genau dort – du musst dem Käufer also kein Papier mitgeben. Entlastet bist du damit nicht: Als Hersteller musst du die Konformität mit geeigneten Unterlagen gegenüber der Lebensmittelüberwachung belegen können, und zwar auf Verlangen. Dazu gehört, dass du für dein Material die Erklärung deines Lieferanten hast – und dass sie die Bedingungen abdeckt, unter denen dein Teil tatsächlich benutzt wird. Dass du selbst gedruckt hast, entlastet nicht; es macht dich zum Hersteller.
Dazu kommt die zweite Falle, die nichts mit Lebensmitteln zu tun hat: die Lizenz des Modells. Ein Großteil der schönen Ausstecher-Modelle steht unter einer Lizenz, die kommerzielle Nutzung ausschließt. Wie das zusammenhängt, steht im Beitrag über STL-Dateien, Portale und die Lizenzfrage – inklusive des beliebten Irrtums, man verkaufe ja nur den Druck und nicht die Datei. In der Kombination aus Lebensmittelrecht und Lizenzrecht ist der gedruckte Ausstecher zum Verkaufen ein überraschend schwieriges Produkt. Beim Verschenken ist der Unterschied kleiner als gedacht: Die unentgeltliche Weitergabe ist, wie oben beschrieben, rechtlich ebenfalls Inverkehrbringen. Was sich unterscheidet, ist allein die Wahrscheinlichkeit, dass jemand nachfragt – und davon würde ich keine Produktentscheidung abhängig machen.
Was ich in der Adventszeit stattdessen drucke

Mein persönliches Fazit für die nächsten Wochen: Der Drucker bleibt in der Küche, aber er stellt nichts mehr her, was dauerhaft Lebensmittel berührt. Was bei mir läuft, sind Dinge ohne Kontaktproblem – Baumschmuck, Kerzenhalter aus PETG mit genug Abstand zur Flamme, Geschenkanhänger, Kabelhalter als Füllung für den Adventskalender, Formen für Gips- und Seifenguss. Und Deko, die so aussieht, als wäre sie essbar, es aber nicht ist: Mein Lieblingsexemplar dieser Kategorie steht seit Jahren bei Andreas im Regal, nämlich das Minions-Lebkuchendorf aus echtem Lebkuchen – der Gegenbeweis, dass man für essbare Architektur keinen Drucker braucht.
Als Geschenk für jemanden, der gerade in den 3D-Druck einsteigt, taugt ein Satz gedruckter Ausstecher trotzdem – wenn der Zettel dabeiliegt, der erklärt, warum sie im Januar in den Müll dürfen. Diese Art von Ehrlichkeit fehlt bei Technikgeschenken fast immer, und genau daran liegt es, dass so viele davon nach zwei Monaten in der Schublade verschwinden. Welche Fehlkäufe im Technikbereich man sich sonst noch spart, haben wir im Februar aufgeschrieben; der gedruckte Keksstempel mit Erwartung „hält ein Leben lang“ gehört in dieselbe Kategorie.
Was ich daraus mitnehme
Mein Fehler vor zwei Jahren war nicht das Material, sondern die Erwartung. Ich habe einen Gegenstand für dauerhafte Küchennutzung gedruckt und dabei an die Festigkeit gedacht, nicht an die Reinigung. Die Antwort auf „ist das lebensmittelecht“ hängt an vier Dingen, die nichts mit dem Etikett auf der Spule zu tun haben: an der Düse, aus der das Material kommt, an der Oberfläche, die beim Schichten entsteht, an der Art des Kontakts – kurz und trocken oder lang und feucht – und daran, ob und wie oft du das Teil ersetzt.
Wenn du diese vier Punkte beantworten kannst, ist ein gedruckter Ausstecher eine völlig vernünftige Sache. Wenn nicht, ist er ein hübsches Risiko mit Sternform. Ich drucke meinen Satz dieses Jahr wieder – mit 0,12 Millimeter Schichthöhe, gerundeten Innenecken und dem festen Plan, ihn nach der Saison wegzuwerfen.
Dieser Beitrag ist keine Rechts- und keine Lebensmittelrechtsberatung. Die genannten Grenzwerte und Regelungen sind der Rahmenverordnung (EG) Nr. 1935/2004, der Verordnung (EU) Nr. 10/2011 und der zitierten BfR-Darstellung entnommen; die Bewertung eines konkreten Einzelfalls – besonders bei gewerblicher Abgabe – gehört in die Hände der zuständigen Lebensmittelüberwachung oder einer fachkundigen Beratung.