Entdecke die Welt des 3D-Drucks auf Addis Techblog: Projekte, Tipps & Reviews

Willkommen in unserer umfassenden 3D-Druck Kategorie! Hier findest du alles, was du über 3D-Druck wissen musst. Egal, ob du Anfänger oder erfahrener Enthusiast bist, wir bieten dir eine breite Palette an Projekten, nützlichen Tipps und detaillierten Reviews.

Was du hier findest:

  • Spannende 3D-Druck Projekte: Lass dich von innovativen und kreativen Projekten inspirieren.
  • Praktische 3D-Druck Tipps: Erfahre, wie du deine 3D-Drucke optimieren kannst.
  • Umfassende Reviews: Wir testen die neuesten 3D-Drucker und Materialien.

Warum Addis Techblog?

  • Aktuelle Trends und Technologien: Bleib auf dem Laufenden über die neuesten Entwicklungen im 3D-Druck.
  • Anwendungsbereiche: Entdecke, wie 3D-Druck in Industrie, Medizin und Kunst eingesetzt wird.
  • Vielfältige 3D-Druckverfahren: Lerne alles über FDM, SLA, SLS und mehr.

Werde Teil unserer Community!

Schließe dich uns an und entdecke, wie der 3D-Druck die Zukunft des Designs und der Fertigung verändert. Unsere Inhalte sind darauf ausgelegt, dich zu inspirieren und zu unterstützen, damit deine Projekte erfolgreich werden.

Begleite uns auf dieser spannenden Reise und werde Teil unserer leidenschaftlichen 3D-Druck-Community. Wir freuen uns darauf, gemeinsam mit dir die grenzenlosen Möglichkeiten des 3D-Drucks zu erkunden!

3D-Drucker beim Druck eines Bauteils mit sichtbarer Bauteilkühlung

3D-Drucker fernsteuern und überwachen: OctoPrint, Klipper und der Fehler mit dem offenen Port

Ein Druck, der zwölf Stunden läuft, ist entweder ein Ergebnis oder ein Filamentnest – und man merkt es erst am Abend. Der Beitrag vergleicht OctoPrint, Klipper mit Mainsail oder Fluidd und die Hersteller-Cloud, nennt die drei Hardware-Fallen, an denen die meisten Aufbauten scheitern, erklärt die sinnvolle Kameraposition und die Benachrichtigungen, die tatsächlich Zeit sparen. Dazu der ernste Teil: Warum ein Druckserver nie per Portweiterleitung erreichbar sein darf.
3D-Drucker in einer Werkstatt mit Werkzeug und Filamentspule – Benchy als Testdruck nach Umbau und Kalibrierung

Ersatzteile selbst drucken: Was funktioniert, was riskant ist und wie du ein Teil nachbaust

Ein Kühlschrank-Clip: 24 Euro beim Händler, 11 Minuten und 4 Cent im Drucker – und er hält seit zweieinhalb Jahren. Der Beitrag sortiert Reparaturteile in drei Kategorien inklusive der Teile, die man nicht drucken sollte, erklärt die Materialwahl nach Einsatzort und warum die Druckorientierung wichtiger ist als das Filament. Dazu die Praxis: ein gebrochenes Teil ohne Scanner nachbauen, Toleranzen einplanen, Gewinde und Lasteinleitung sauber lösen – und eine ehrliche Bilanz.

Wikinger Figur aus dem 3D Resin-Drucker

Resin-Druck richtig handhaben: Schutz, Waschen, Härten und Entsorgen

Der erste Resin-Druck war fantastisch, die zwei Monate Ausschlag danach nicht. Der Beitrag erklärt, was flüssiges Photopolymer-Harz chemisch ist und warum „sensibilisierend“ der wichtigste Hinweis auf der Flasche ist. Dann die Praxis: vier Teile Schutzausrüstung ohne Kompromiss, der richtige Aufstellort, Zwei-Bad-Waschen mit Isopropanol samt Brandschutzhinweis, der richtige Moment zum Entfernen der Stützen, kontrolliertes Härten – und die Entsorgung, bei der die meisten Fehler teuer werden.

3D-Drucker im Betrieb, der graue Kunststoffteile extrudiert

Die Z-Naht im 3D-Druck: Woher die Linie kommt und wie du sie versteckst

Eine rundum saubere Vase, und von oben bis unten läuft eine Linie aus kleinen Pickeln durch die Oberfläche. Der Beitrag erklärt, warum jede Schicht einen Anfangspunkt braucht und daraus die Z-Naht entsteht, und sortiert die Slicer-Optionen von Aligned über Rear und Random bis zur überlappenden Scarf-Naht. Dazu Seam Painting als das Werkzeug mit der größten Wirkung, die Abgrenzung zu dicken Blobs als Kalibrierproblem und der Vase-Modus als Sonderfall ohne Naht.

Halloween-Dekoration an einer Türschwelle mit geschnitzten Kürbissen

Halloween-Deko aus dem 3D-Drucker: Vase-Modus, Licht und ein Zeitplan, der aufgeht

Wer am 30. Oktober anfängt, ist zu spät: Ein Grabstein braucht Stunden, ein Totenkopf einen halben Tag. Der Beitrag zeigt, warum der Vase-Modus für Deko der eigentliche Trick ist, welche Filamente sich für Laternen und Außeneinsatz eignen, warum Glow-Filament eine gehärtete Düse verlangt und weshalb echte Kerzen in PLA nichts zu suchen haben. Dazu Teilen und Kleben großer Objekte, Bemalen mit Lavierung und Trockenbürsten und ein Sechs-Wochen-Zeitplan.

PLA-Filament bricht beim Drucken: Warum es spröde wird und was hilft

Ein leises Knacken mitten im Druck, danach nur noch Luft aus der Düse – und die Spule zerbröselt beim Abwickeln. Der Beitrag erklärt die zwei Gründe für sprödes PLA: Feuchtigkeit, die über Monate die Molekülketten angreift, und mechanische Spannung, die das Filament genau auf dem Weg zum Extruder reißen lässt. Dazu ein Knicktest, der in zehn Sekunden Klarheit bringt, vier Gegenmaßnahmen und der richtige Umgang mit einem abgebrochenen Stück im Schlauch.

Fertig gedrucktes rundes Bauteil auf der texturierten PEI-Druckplatte eines geschlossenen Elegoo 3D-Druckers

3D-Drucker in der kalten Werkstatt: Warping, Einhausung und was wirklich gefährlich ist

Sobald der Drucker in Garage oder Keller steht, wird die Umgebungstemperatur zur wichtigsten Variable. Der Beitrag erklärt, was Kälte mit Warping, Bettheizung und Nivellierung macht, ab welcher Temperatur PLA, PETG, ABS und TPU noch funktionieren und warum Zugluft schlimmer ist als Kälte. Dazu die Einhausung richtig und falsch gebaut, Heat Creep bei PLA, der Zielkonflikt zwischen Lüften und Wärme, Kondensation an der Elektronik, Filamentlagerung und zähes Fett in der Mechanik.

Blick von oben auf das PEI Druckbett des Elegoo Centauri Carbon 2

Druckbett reinigen: Warum Fingerfett jede Haftung ruiniert

Wochenlang haftet jeder Druck, dann plötzlich nicht mehr – bei unverändertem Z-Offset. In neun von zehn Fällen wurde die Platte angefasst. Der Beitrag erklärt, warum ein dünner Fettfilm die Haftung einer PEI-Platte punktuell aufhebt, und trennt zwei Reinigungsstufen: Isopropanol für zwischendurch, warmes Wasser mit Spülmittel für den Rest. Dazu die Liste dessen, was man weglässt, der Sonderfall einer glänzend gewordenen Platte und die Frage, ob das Problem überhaupt die Platte ist.

Person prüft ein 3D-Modell auf einem Tablet in einer Werkstatt mit 3D-Druckern

STL-Dateien finden: Die besten Portale, brauchbare Modelle und die Lizenzfrage

Der Drucker läuft, das Modell fehlt – und nach dreißig Minuten Klicken ist die Datei trotzdem unbrauchbar. Der Beitrag erklärt zuerst die Formate STL, 3MF und STEP samt praktischer Konsequenzen, sortiert dann Printables, MakerWorld, Thingiverse, Thangs und die Ingenieursdatenbanken nach Einsatzzweck. Dazu sechs Signale für eine brauchbare Datei, drei Prüfschritte im Slicer und der Teil, den fast alle überspringen: was die Creative-Commons-Kürzel für den Verkauf gedruckter Teile tatsächlich bedeuten. Zum Schluss die Ordnerstruktur, mit der sich Dateien Jahre später wiederfinden lassen.

Fertig gedrucktes rundes Bauteil auf der texturierten PEI-Druckplatte eines geschlossenen Elegoo 3D-Druckers

Die erste Schicht im 3D-Druck: Bettnivellierung, Z-Offset und warum nichts haftet

Sitzt die erste Schicht, läuft der Rest meist von allein durch – sitzt sie nicht, kratzt man zwölf Stunden später einen Klumpen von der Platte. Der Guide erklärt, wie die perfekte erste Schicht aussieht, warum Fett das häufigste Haftungsproblem ist und wie Nivellierung und Z-Offset zusammenspielen. Dazu Temperaturwerte für PLA, PETG und ABS, der Unterschied zwischen Brim, Raft und Klebestift, das Warping-Problem an Ecken und warum feuchtes Filament wie ein Haftungsfehler aussieht. Plus die Reihenfolge, in der man Probleme abarbeitet.

Düsen für den 3D-Drucker: 0,4 oder 0,6 mm – und wann sich gehärteter Stahl lohnt

Die 0,4-mm-Düse ist der Standard – aber selten die beste Wahl. Wer Funktionsteile druckt, ist mit 0,6 mm oft fast doppelt so schnell fertig und bekommt stabilere Teile dazu. Dieser Guide sortiert die gängigen Durchmesser nach Einsatzzweck, vergleicht Messing, gehärteten Stahl, beschichtete Kupferlegierungen und Rubindüsen und zeigt, woran du eine verschlissene Düse erkennst, bevor sie dir den Druck ruiniert. Dazu: warum nach jedem Wechsel Flussrate und Pressure Advance neu kalibriert gehören. Kurz: Zwei Setups decken fast jeden Druckalltag ab.

Isometrische Ansicht eines 3D-Drucker-Arbeitsplatzes von oben

Stützstrukturen im 3D-Druck: Weniger Support, bessere Oberflächen

Support kostet Material, Zeit und Nerven – und lässt sich zu einem großen Teil vermeiden. Der Guide erklärt die 45-Grad-Regel und warum Brücken kein Überhang sind, zeigt, wie eine gedrehte Modellausrichtung oft mehr spart als jede Slicer-Einstellung, und vergleicht normalen Support mit Baumstützen. Dazu die vier Parameter, die über 90 Prozent des Ergebnisses entscheiden, das gezielte Setzen per Paint-on-Werkzeug, drei Praxistipps zum Entfernen ohne Beschädigung und eine Einordnung zu löslichem Stützmaterial. Das Ziel bleibt weniger Support statt immer feinerer Einstellungen.

Silica-Gel regenerieren: Trockenmittel wiederverwenden statt nachkaufen

Die Beutel in der Filamentbox sind nach Wochen gesättigt – und die meisten kaufen dann neue. Völlig unnötig: Kieselgel lässt sich beliebig oft trocknen. Der Beitrag erklärt, woran du die Sättigung erkennst, warum blaues Indikatorgel heute vermieden wird, und liefert die konkreten Werte für den Backofen: 110 bis 120 Grad, zwei bis drei Stunden, Tür einen Spalt offen. Dazu die Mikrowellenfrage, die Verwechslung mit Molekularsieb und wofür sich das Trockenmittel sonst noch eignet. Aufwand: drei Stunden, davon zehn Minuten Arbeit.

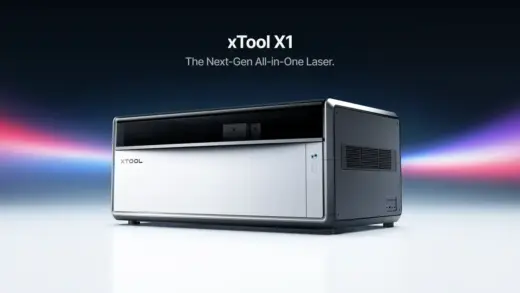
xTool X1 Next-Gen All-in-One Laser

xTool X1 vorgestellt: All-in-One-Laser mit CO₂, Diode, Faser, MOPA und UV

Mit dem xTool X1 kommt der All-in-One-Laser, auf den viele Werkstätten gewartet haben: Ein 55-W-CO₂-Laser und ein 20-W-Diodenlaser arbeiten serienmäßig im selben Gerät, per Laser Swap kommen Faser-, MOPA- und UV-Module dazu. Hybrid Motion bringt Galvo-Tempo von bis zu 6.000 mm/s auf die gesamte Arbeitsfläche, der Rahmen entsteht im 4.000-Tonnen-Druckguss. Deposit-Phase ab Ende September, Marktstart in Deutschland Ende Oktober 2026. Alle Angaben stammen aus der offiziellen Pressemitteilung – hier steht, was die Plattform besonders macht. Und warum sie mich überzeugt.