Mein Drucker hat ungefähr 1.400 Druckstunden auf der Uhr. In den ersten 600 davon habe ich ihn genau einmal gewartet – nämlich als die Drucke schlecht wurden. Danach habe ich angefangen, Stunden statt Kalenderwochen zu zählen, und seitdem ist nichts mehr spontan kaputtgegangen. Das ist der ganze Trick an diesem Beitrag: Wartung nach Druckstunden, nicht nach Gefühl und nicht nach Datum.
Ein Drucker, der zwei Monate im Regal steht, braucht keine Wartung. Einer, der in zwei Wochen 200 Stunden PETG durchgedrückt hat, braucht sie. Hier steht der Plan, nach dem ich arbeite, mit den Intervallen, den Handgriffen und den drei Dingen, die man dabei falsch machen kann.
Druckstunden zählen – ohne Buchhaltung
Die Zahl steht meist schon da. Die meisten Slicer zeigen die geschätzte Druckzeit pro Auftrag, viele Drucker führen in der Statistik eine Gesamtbetriebszeit, und wer über eine Weboberfläche druckt, hat die Historie ohnehin. Wenn du das nicht hast: Eine Textdatei mit Datum und geschätzten Stunden reicht völlig. Ich notiere nach jedem größeren Druck eine Zeile – und wer seinen Drucker per OctoPrint oder Klipper fernsteuert, bekommt die Statistik automatisch mitgeführt.
Die Intervalle, die sich bei mir eingespielt haben, orientieren sich an denen der Hersteller – die Prusa Knowledge Base etwa führt Wartungsanleitungen pro Modell, und die Klipper-Dokumentation erklärt die Mechanik dahinter, wenn du selbst Hand an die Firmware legst. Die Zahlen unten sind Erfahrungswerte für einen Standard-Bettschubser oder CoreXY im Heimgebrauch, keine Herstellervorgabe.
Nach jedem Druck: zwei Blicke, zehn Sekunden
- Druckbett ansehen. Kratzer, Rückstände, abgelöste Stellen in der Beschichtung. Reste von PETG, die man nicht sieht, werden beim nächsten Druck zur Haftungslücke – wie man PEI richtig reinigt und was die Platte ruiniert, steht im Beitrag zum Druckbett reinigen.
- Düse von außen ansehen. Ein Tropfen Filament am Düsenkörper ist normal und wird beim nächsten Aufheizen gefährlich, weil er sich löst und ins Bauteil wandert. Im warmen Zustand mit einer Messingbürste abstreifen, nicht im kalten mit dem Messer.
Alle 50 Stunden: der Durchgang, der zehn Minuten dauert
Das ist der eigentliche Wartungstakt. Bei mir heißt das etwa alle zwei bis drei Wochen, und es sind fünf Handgriffe.
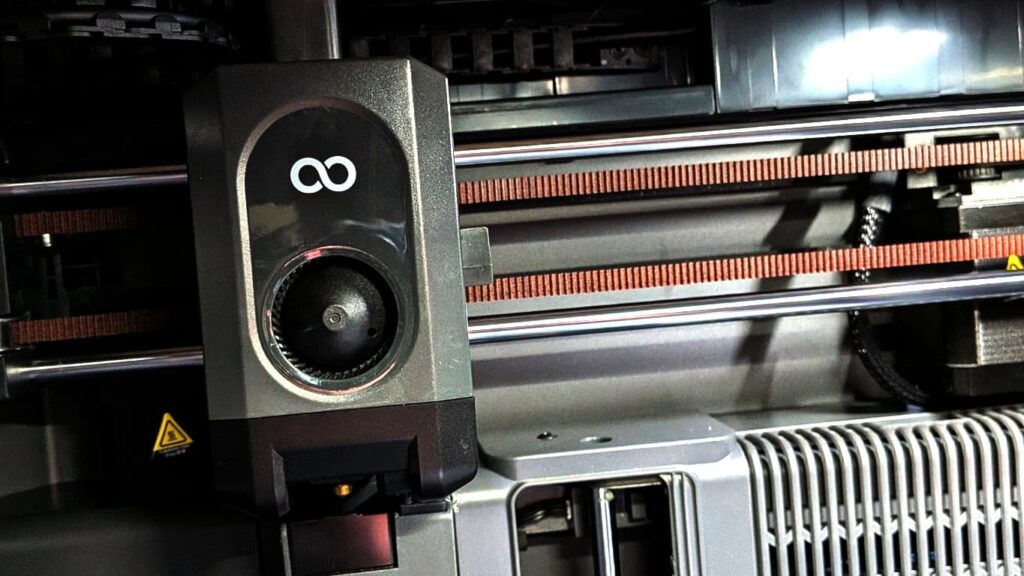
- Lüfter entstauben. Bauteillüfter und Hotend-Lüfter sind die häufigste Ausfallursache überhaupt, und sie kündigen sich an: erst ein leicht veränderter Klang, dann Aussetzer bei Überhängen. Mit Druckluft oder einem Pinsel ausblasen – dabei das Lüfterrad festhalten, sonst dreht es über seine Nenndrehzahl hinaus und das Lager leidet.
- Riemenspannung prüfen. Der Riemen soll sich wie eine gestimmte Gitarrensaite anhören, nicht wie ein gespannter Stahlseil. Dazu unten mehr, das ist der Punkt, an dem am meisten kaputtgemacht wird.
- Schrauben am Druckkopf und am Bett nachsehen. Nicht nachziehen auf Verdacht – nur prüfen, ob eine locker ist. Vibrationen arbeiten über Wochen, und eine lose Schraube am Hotend erklärt Druckbilder, die man sonst auf das Filament schiebt.
- Linearführungen abwischen. Ein trockenes Tuch über die Stangen oder Schienen. Was man dabei abnimmt, ist alter Schmierstoff mit Staub – also Schleifpaste.
- Erste Schicht kontrollieren. Nicht blind nivellieren, sondern einen Testdruck ansehen. Wie eine gute erste Schicht aussieht und was Z-Offset damit zu tun hat, steht in meinem Beitrag zur ersten Schicht.
Riemen: zu fest ist schlimmer als zu locker
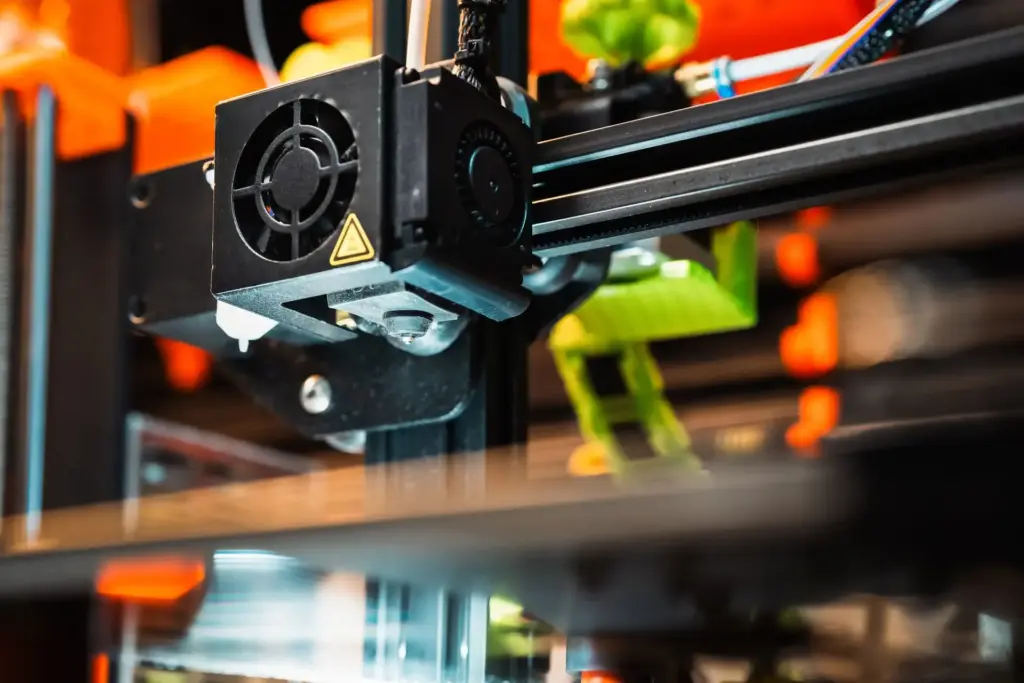
Das ist der verbreitetste Wartungsfehler, und er fühlt sich beim Machen richtig an. Ein locker hängender Riemen erzeugt Spiel, und Spiel sieht man im Druck als unsaubere Ecken und als versetzte Schichten. Also zieht man ihn nach. Und dann noch ein bisschen.
Ein überspannter Riemen zieht die Lager der Umlenkrollen und die Motorwelle dauerhaft seitlich. Die Folgen kommen langsam: zunehmendes Laufgeräusch, eingelaufene Rollen, im Extremfall ein Schrittmotor mit beschädigtem Lager. Dazu verzieht die Spannung bei leichten Rahmen die Geometrie, und dann werden Kreise zu Ellipsen.
- Die Faustregel: In der Mitte angezupft soll der Riemen einen klaren, tiefen Ton geben und sich einige Millimeter durchdrücken lassen. Hört es sich nach einer hohen, harten Saite an, ist es zu viel.
- Beide Achsen gleich behandeln. Unterschiedlich gespannte Riemen bei CoreXY erzeugen Maßfehler, die man nur in einer Richtung sieht.
- Riemen niemals schmieren oder ölen. Sie arbeiten über Formschluss mit der Zahnscheibe. Fett darauf bedeutet Durchrutschen und Zahnverschleiß. Das Gleiche gilt für die Zahnräder des Extruders.
- Nach dem Spannen einen Maßtest drucken. Ein Würfel mit 20 Millimetern Kantenlänge, nachgemessen mit dem Messschieber, deckt Spannungsfehler sofort auf.
Wenn die Ecken trotz korrekter Spannung aussehen wie weich gewordenes Kaugummi, ist es kein Mechanikproblem, sondern eine Frage der Beschleunigungskompensation – das ist der Punkt, an dem Pressure Advance im Orca Slicer ins Spiel kommt.
Alle 200 Stunden: schmieren – aber richtig
Hier gibt es mehr falsche Anleitungen im Netz als richtige, deshalb der wichtigste Satz zuerst: Schmierstoff ist nicht gleich Schmierstoff, und die Menge ist kleiner, als man denkt.
- Linearschienen und Linearlager: ein dünner Film Lagerfett, in der Regel ein Lithiumseifen- oder PTFE-Fett. Alten Schmierstoff vorher abwischen, dann hauchdünn auftragen und die Achse mehrmals von Hand durchfahren.
- Z-Spindel (Trapezgewinde): Fett, kein dünnflüssiges Öl – Öl läuft nach unten und ist nach drei Tagen am Rahmen statt im Gewinde.
- Kugelumlaufspindeln brauchen das Fett, das der Hersteller nennt. Hier ist Improvisieren teuer.
- Nie verwenden: Haushaltsöl oder Kriechöl auf Linearführungen – es bindet Staub und spült Fett aus. Und kein Silikonspray in die Nähe des Druckbetts, sonst haftet dort nie mehr etwas.
Pro-Tipp: Fahr nach dem Schmieren die Achsen einmal über den vollen Weg und wisch den herausgedrückten Überschuss ab. Was außen liegt, schmiert nicht, sondern sammelt Staub.
Im selben Durchgang nehme ich die Filamentführung mit: den PTFE-Schlauch auf Verfärbung und Spiel prüfen und das Extrudergetriebe von Filamentstaub befreien. Ein verschlissener Schlauch im Bowden-Aufbau ist eine der unauffälligsten Ursachen für Unterextrusion – man sucht wochenlang am Hotend.
Alle 500 Stunden: Düse, Silikonsocke, Hotend
Die Düse ist ein Verschleißteil, auch wenn sie aussieht wie Metall für die Ewigkeit. Bei reinem PLA hält eine Messingdüse mehrere hundert Stunden; bei gefüllten Filamenten mit Glas- oder Kohlefaser kann sie nach 50 Stunden hinüber sein. Welches Material wann nötig ist und woran man Verschleiß erkennt – ein aufgeweiteter, unrunder Austritt und plötzlich zu breite Linien –, steht in meinem Beitrag über Düsen, Durchmesser und Materialien.
- Düsenwechsel im heißen Zustand. Auf Temperatur bringen, dann wechseln und mit Gefühl nachziehen – die Dichtung entsteht zwischen Düse und Heatbreak, und nur warm sitzt sie dicht. Kalt angezogene Düsen lecken, sobald sie heiß werden. Handschuhe und Zange sind hier keine Vorsicht, sondern Pflicht.
- Silikonsocke tauschen, wenn sie hart, rissig oder verkrustet ist. Eine durchgescheuerte Socke ist der Grund, warum die Temperaturregelung bei Bauteillüfter-Volllast plötzlich schwankt.
- Thermistor und Heizpatrone auf Sitz prüfen. Lose Heizpatronen erzeugen Temperatursprünge, die im Log wie ein defekter Sensor aussehen.
- Nach jedem Hotend-Eingriff neu kalibrieren. Z-Offset, Flussrate und – wenn du es nutzt – Pressure Advance. Eine neue Düse ist eine neue Geometrie.
Einmal im Jahr: Elektrik, Firmware und die Teile, die keiner anfasst
Der Jahresdurchgang ist der unbeliebteste, weil man dafür Gehäuseteile abnimmt. Er lohnt sich trotzdem.
- Netzteil und Elektronikfach entstauben – bei abgezogenem Netzstecker. Staub im Netzteil ist bei Geräten in Werkstätten der Normalfall und eine echte Brandlast.
- Schraubklemmen am Heizbett und am Netzteil ansehen. Verfärbte oder angeschmolzene Klemmen sind ein Abbruchkriterium, nicht etwas zum Beobachten. Das ist die einzige Stelle am ganzen Drucker, an der ich sofort aufhören würde zu drucken.
- Kabelbaum am Druckkopf prüfen. Die Schleppkabel bewegen sich bei jedem Druck; Brüche in der Isolierung zeigen sich zuerst als sporadische Sensorfehler.
- Firmware aktualisieren – mit Notiz. Vorher die Konfiguration sichern und die alte Versionsnummer aufschreiben. Für Drucker gilt dabei dasselbe wie für Router und NAS; die Regeln dazu habe ich in meinem Beitrag über Firmware-Updates im Heimnetz zusammengefasst. Wer tiefer einsteigt, findet die Konfigurationsreferenz der verbreitetsten Firmware bei Marlin.
- Riemen tauschen, wenn Zähne ausgefranst sind oder der Riemen sich seitlich wellt. Das Teil kostet wenige Euro und ist nach 1.000 Stunden ein Verschleißteil wie jedes andere.
Die Ersatzteile, die im Schrank liegen sollten
Wartung ist nur halb nützlich, wenn man beim Befund drei Tage auf ein Teil warten muss. Mein Vorrat kostet zusammen deutlich unter fünfzig Euro und deckt die Ausfälle ab, die tatsächlich vorkommen:
- Zwei Düsen im Standarddurchmesser, eine gehärtete für gefüllte Filamente
- Zwei Silikonsocken für das Hotend
- Ein Satz Bauteil- und Hotend-Lüfter im passenden Maß
- Ein Meter PTFE-Schlauch mit den passenden Kupplungen
- Eine Tube Lagerfett und eine Messingbürste
Die Lüfter sind der Posten, den die meisten weglassen und am dringendsten brauchen. Ein ausgefallener Hotend-Lüfter führt dazu, dass Wärme nach oben ins Filament kriecht und der Druckkopf verstopft – und das passiert gern mitten im zwölfstündigen Druck.
Der Plan auf einer Karte
- Nach jedem Druck: Bett und Düse ansehen
- 50 h: Lüfter entstauben, Riemenspannung prüfen, Schrauben kontrollieren, Führungen abwischen
- 200 h: Linearführungen und Z-Spindel schmieren, PTFE-Schlauch und Extrudergetriebe prüfen
- 500 h: Düse tauschen, Silikonsocke erneuern, Hotend-Sitz prüfen, danach kalibrieren
- Jährlich: Elektronik entstauben, Klemmen und Schleppkabel prüfen, Firmware mit Notiz aktualisieren
- Immer: Druckstunden und durchgeführte Arbeiten mit Datum notieren
Zwei Dinge habe ich dabei gelernt, die nicht im Plan stehen. Erstens: Wartung behebt keine Kalibrierungsprobleme. Wenn Drucke schlecht aussehen, ist die Frage zuerst, ob das ein mechanischer Fehler oder ein Einstellungsfehler ist – die Übersicht der 15 häufigsten Druckfehler sortiert das, und die Grundlagen zu Kalibrierung und Pflege stehen im älteren Beitrag über fehlerfreie 3D-Drucke.
Und zweitens: In einer kalten Werkstatt verschiebt sich der ganze Plan. Fett wird zäh, Riemenspannung ändert sich mit der Temperatur, und das Filament reagiert als erstes – was im Winter zu beachten ist, habe ich in 3D-Drucker in der kalten Werkstatt aufgeschrieben. Wer jetzt im Oktober einmal den 200-Stunden-Durchgang macht, hat den Drucker in dem Zustand, in dem er den Winter übersteht.