Das Logo als 3D Druck
Das Logo als 3D Druck
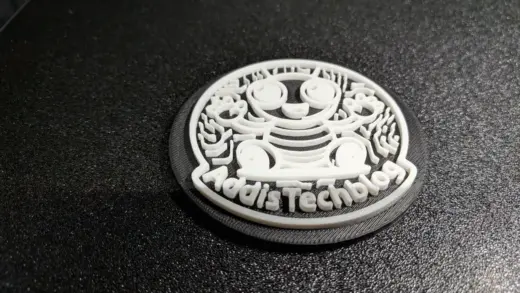
Das Logo als 3D Druck

Einfach mal ein nettes Deko Teil zum hinstellen! 3D Gedruckt mit Glow in the Dark Filament
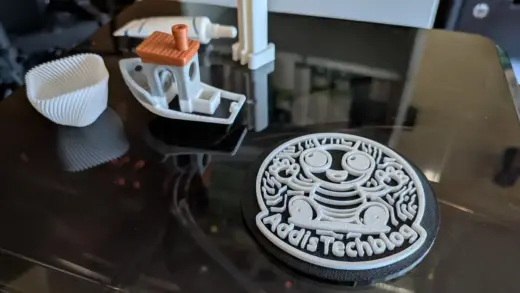
Nur mal ein Bild von Modellen, die ich gerne als Testmodell nutze

Ein leises Knacken mitten im Druck, danach nur noch Luft aus der Düse – und die Spule zerbröselt beim Abwickeln. Der Beitrag erklärt die zwei Gründe für sprödes PLA: Feuchtigkeit, die über Monate die Molekülketten angreift, und mechanische Spannung, die das Filament genau auf dem Weg zum Extruder reißen lässt. Dazu ein Knicktest, der in zehn Sekunden Klarheit bringt, vier Gegenmaßnahmen und der richtige Umgang mit einem abgebrochenen Stück im Schlauch.
Sobald der Drucker in Garage oder Keller steht, wird die Umgebungstemperatur zur wichtigsten Variable. Der Beitrag erklärt, was Kälte mit Warping, Bettheizung und Nivellierung macht, ab welcher Temperatur PLA, PETG, ABS und TPU noch funktionieren und warum Zugluft schlimmer ist als Kälte. Dazu die Einhausung richtig und falsch gebaut, Heat Creep bei PLA, der Zielkonflikt zwischen Lüften und Wärme, Kondensation an der Elektronik, Filamentlagerung und zähes Fett in der Mechanik.
Wochenlang haftet jeder Druck, dann plötzlich nicht mehr – bei unverändertem Z-Offset. In neun von zehn Fällen wurde die Platte angefasst. Der Beitrag erklärt, warum ein dünner Fettfilm die Haftung einer PEI-Platte punktuell aufhebt, und trennt zwei Reinigungsstufen: Isopropanol für zwischendurch, warmes Wasser mit Spülmittel für den Rest. Dazu die Liste dessen, was man weglässt, der Sonderfall einer glänzend gewordenen Platte und die Frage, ob das Problem überhaupt die Platte ist.
Der Drucker läuft, das Modell fehlt – und nach dreißig Minuten Klicken ist die Datei trotzdem unbrauchbar. Der Beitrag erklärt zuerst die Formate STL, 3MF und STEP samt praktischer Konsequenzen, sortiert dann Printables, MakerWorld, Thingiverse, Thangs und die Ingenieursdatenbanken nach Einsatzzweck. Dazu sechs Signale für eine brauchbare Datei, drei Prüfschritte im Slicer und der Teil, den fast alle überspringen: was die Creative-Commons-Kürzel für den Verkauf gedruckter Teile tatsächlich bedeuten. Zum Schluss die Ordnerstruktur, mit der sich Dateien Jahre später wiederfinden lassen.
Sitzt die erste Schicht, läuft der Rest meist von allein durch – sitzt sie nicht, kratzt man zwölf Stunden später einen Klumpen von der Platte. Der Guide erklärt, wie die perfekte erste Schicht aussieht, warum Fett das häufigste Haftungsproblem ist und wie Nivellierung und Z-Offset zusammenspielen. Dazu Temperaturwerte für PLA, PETG und ABS, der Unterschied zwischen Brim, Raft und Klebestift, das Warping-Problem an Ecken und warum feuchtes Filament wie ein Haftungsfehler aussieht. Plus die Reihenfolge, in der man Probleme abarbeitet.

Die 0,4-mm-Düse ist der Standard – aber selten die beste Wahl. Wer Funktionsteile druckt, ist mit 0,6 mm oft fast doppelt so schnell fertig und bekommt stabilere Teile dazu. Dieser Guide sortiert die gängigen Durchmesser nach Einsatzzweck, vergleicht Messing, gehärteten Stahl, beschichtete Kupferlegierungen und Rubindüsen und zeigt, woran du eine verschlissene Düse erkennst, bevor sie dir den Druck ruiniert. Dazu: warum nach jedem Wechsel Flussrate und Pressure Advance neu kalibriert gehören. Kurz: Zwei Setups decken fast jeden Druckalltag ab.
Support kostet Material, Zeit und Nerven – und lässt sich zu einem großen Teil vermeiden. Der Guide erklärt die 45-Grad-Regel und warum Brücken kein Überhang sind, zeigt, wie eine gedrehte Modellausrichtung oft mehr spart als jede Slicer-Einstellung, und vergleicht normalen Support mit Baumstützen. Dazu die vier Parameter, die über 90 Prozent des Ergebnisses entscheiden, das gezielte Setzen per Paint-on-Werkzeug, drei Praxistipps zum Entfernen ohne Beschädigung und eine Einordnung zu löslichem Stützmaterial. Das Ziel bleibt weniger Support statt immer feinerer Einstellungen.
Die Beutel in der Filamentbox sind nach Wochen gesättigt – und die meisten kaufen dann neue. Völlig unnötig: Kieselgel lässt sich beliebig oft trocknen. Der Beitrag erklärt, woran du die Sättigung erkennst, warum blaues Indikatorgel heute vermieden wird, und liefert die konkreten Werte für den Backofen: 110 bis 120 Grad, zwei bis drei Stunden, Tür einen Spalt offen. Dazu die Mikrowellenfrage, die Verwechslung mit Molekularsieb und wofür sich das Trockenmittel sonst noch eignet. Aufwand: drei Stunden, davon zehn Minuten Arbeit.
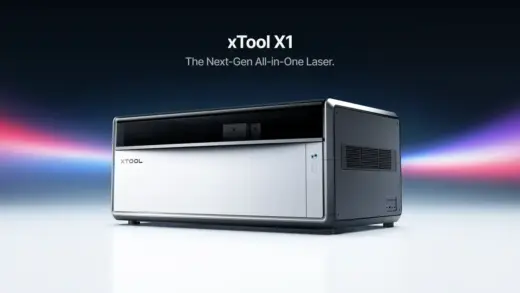
Mit dem xTool X1 kommt der All-in-One-Laser, auf den viele Werkstätten gewartet haben: Ein 55-W-CO₂-Laser und ein 20-W-Diodenlaser arbeiten serienmäßig im selben Gerät, per Laser Swap kommen Faser-, MOPA- und UV-Module dazu. Hybrid Motion bringt Galvo-Tempo von bis zu 6.000 mm/s auf die gesamte Arbeitsfläche, der Rahmen entsteht im 4.000-Tonnen-Druckguss. Deposit-Phase ab Ende September, Marktstart in Deutschland Ende Oktober 2026. Alle Angaben stammen aus der offiziellen Pressemitteilung – hier steht, was die Plattform besonders macht. Und warum sie mich überzeugt.
Ein Modell, das im CAD perfekt aussieht, kann auf dem Drucker komplett scheitern – meist wegen Regeln, die aus dem Fertigungsverfahren kommen. Der Beitrag liefert zehn davon: die 45-Grad-Regel, Orientierung als Festigkeitsfaktor, Wandstärken als Vielfaches der Extrusionsbreite, das systematische Untermaß bei Bohrungen, konkrete Toleranzwerte für Passungen, Gewindeeinsätze statt gedruckter Gewinde, die Fase gegen den Elefantenfuß, Radien statt Kerbstellen, planbare Brücken und Nahtverstecke. Dazu der Ausschnitt-Workflow, der vierstündige Fehldrucke auf zehn Minuten reduziert. Alle Werte sind als Startpunkt gedacht, nicht als Dogma.
TPU ist nicht schwer zu drucken, weil das Material exotisch wäre – sondern weil jeder FDM-Drucker mechanisch für steifes Filament gebaut ist. Ich erkläre, warum der Extruder bei flexiblem Filament faktisch eine Feder schiebt, weshalb Retraction anders funktioniert und wieso Feuchtigkeit die häufigste Fehlerquelle ist. Dazu meine konservativen Startwerte für TPU 95A und ein genauer Blick auf den Elegoo Centauri Carbon 2: Dort musst du den Flex-Adapter erst selbst drucken, bevor überhaupt etwas geht – inklusive Community-Alternativen, die den Umbau bequemer machen.

Wer vom 3D-Druck zur CNC-Fräse wechselt, steht oft vor einem Problem: Gedruckte STL-Modelle lassen sich nicht ohne Weiteres zerspanen. Während beim Drucken Schicht für Schicht aufgebaut wird, erfordert das Fräsen die Berücksichtigung von Werkzeugzugänglichkeit, Hinterschnitten und Aufspannungen. Dieser Artikel erklärt die wichtigsten Unterschiede beider Verfahren und zeigt, wie integrierte CAD/CAM-Systeme den Übergang zum subtraktiven Fertigungsprozess effizient und nahtlos erleichtern.
Slug

Für dieses Foto habe ich schwarzen Fotokarton aufgestellt und einmal quer durch die Vitrine geräumt: drei Buddhas mit Star-Wars-Köpfen aus dem FDM-Drucker, dazu Space Marines, ein Wikinger, ein Retro-Roboter und eine mittelalterliche Blondine – alles aus Resin und alles von Hand bemalt.

Ein 60 Millimeter langes Spielzeugboot ist vermutlich das am häufigsten gedruckte Objekt der Welt – und jedes einzelne Detail daran ist eine bewusst gestellte Falle für deinen 3D-Drucker. Johanna erklärt, warum das 3DBenchy kein Deko-Objekt, sondern ein Diagnosegerät ist, wie du Schornstein, Bug und Kabinendach richtig liest, wie das Boot Anfang 2025 fast an seiner eigenen Lizenz gescheitert wäre und warum der aktuelle Weltrekord bei 59 Sekunden liegt. Plus: die drei Situationen, in denen sich ein Benchy heute wirklich noch lohnt.

3D Druck kann mehr, als die meisten vermuten: Ein Boot, das durch ein menschliches Haar passt. Ein Herz aus lebenden Zellen. Eine Rakete, die tatsächlich abgehoben ist. Und ein Verfahren, das älter ist als das World Wide Web. Diese zehn recherchierten 3D Druck Fakten reichen von Chuck Hulls erstem Druck 1983 über die ISS bis ins eigene Hobbykeller-Setup – inklusive der unbequemen Wahrheit darüber, warum Filament heimlich Wasser zieht und damit mehr Drucke ruiniert als jede falsche Einstellung.
 Werbung